Stellen Sie sich vor, Sie investieren ein ganzes Jahr, um die Gesamtanlageneffektivität (OEE) Ihres Werks von 68 % auf 74 % zu steigern, nur um dann festzustellen, dass Sie kein einziges zusätzliches Gutteil ausgeliefert haben. Wie kann so etwas passieren? Nach einem schwierigen Quartal wurden die idealen Zykluszeiten stillschweigend reduziert. Mikrostopps unter zwei Minuten wurden nicht mehr erfasst. Die Maschinenbediener fanden heraus, welche Ausfallzeitencodes ihre Zahlen sauber hielten. Das Dashboard leuchtete am Montagmorgen grün, aberhpin Ihrer Fertigungshalle blieb unverändert.
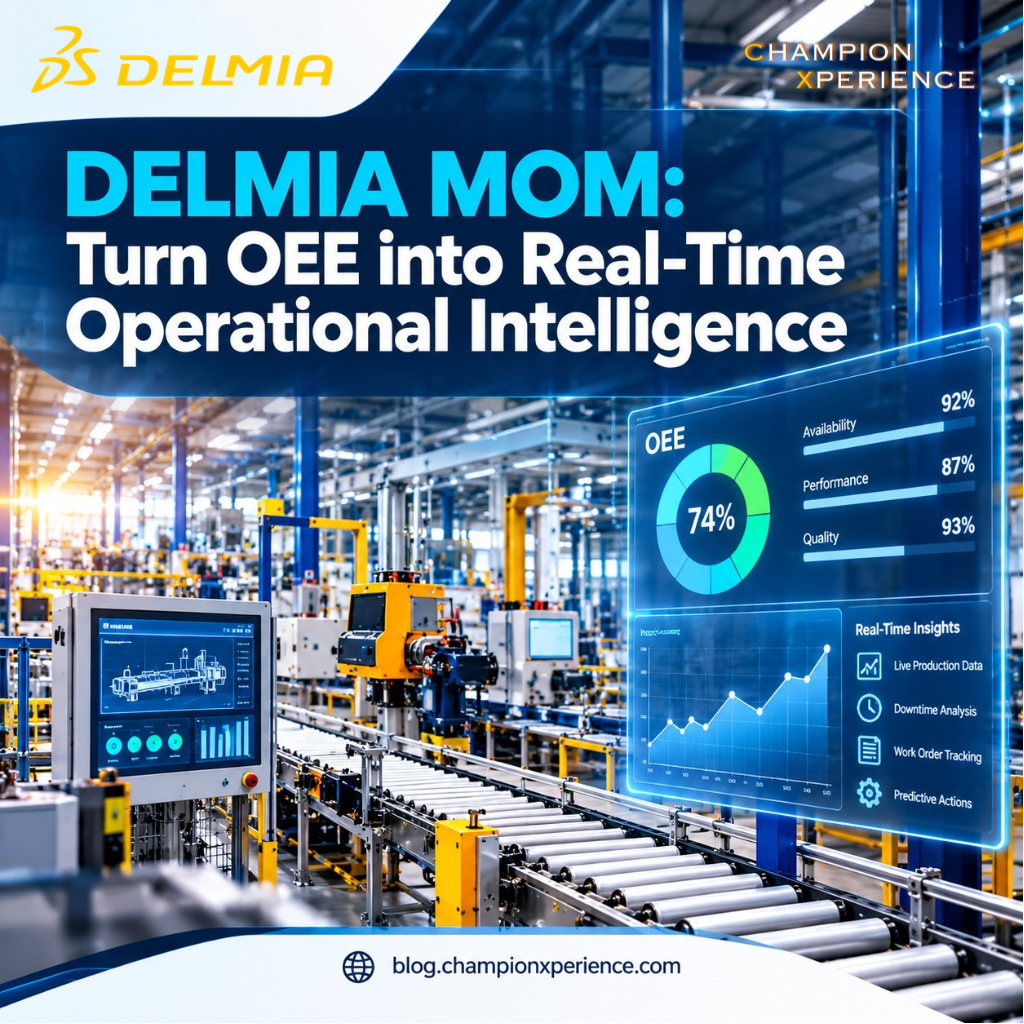
Kommt Ihnen das bekannt vor? Sie sind nicht allein. Die Gesamtanlageneffektivität (OEE) ist eine der meistdiskutierten Kennzahlen in der Produktion. Branchenanalysten bestätigen, dass die OEE zwar weiterhin ein grundlegender Benchmark ist, aber häufig falsch eingesetzt und manipuliert wird. Wird die OEE als isolierte Kennzahl auf einem Bildschirm betrachtet, gleicht sie einem Autopsiebericht, der Ihnen erst lange nach Schichtende zeigt, was schiefgelaufen ist.
Das Kernproblem liegt in der Berechnung selbst. Die Gesamtanlageneffektivität (OEE) multipliziert drei Faktoren: Verfügbarkeit, Leistungund Qualität. Die Multiplikation wirkt wie ein Datenvernichter. Ein Gesamtwert von 73 % zeigt zwar an, dass etwas nicht stimmt, gibt aber keinerlei Aufschluss über die Ursache. Eine Produktionslinie, die aufgrund eines unerwarteten Ausfalls eine ganze Schicht verloren hat, und eine Linie, die aufgrund fehlerhafter Rohstoffe langsam läuft, können exakt denselben Gesamtwert erzielen.
Die Gesamtanlageneffektivität (OEE) basiert auf Basisdefinitionen, die sich im Laufe der Zeit verändern. Wenn Werk A seine ideale Zykluszeit anhand einer Spitzenlast festlegt, während Werk B sie nach einer flexiblen Quartalszielverhandlung bestimmt, ist ein Vergleich ihrer Werte sinnlos. Man beurteilt die Unternehmensleistung letztendlich nach völlig unterschiedlichen Maßstäben.
Der bekannte OEE-Benchmark von 85 % stammt aus der japanischen Automobilindustrie der 1980er-Jahre und wurde im Rahmen des Total Productive Maintenance (TPM) eingeführt. Für Automobilfertigungslinien mit hohem Volumen und geringer Produktvielfalt ist dieses Ziel sinnvoll. Wendet man den 85-%-Benchmark jedoch auf eine Fertigungsstätte mit hoher Produktvielfalt oder eine streng regulierte Pharmalinie an, verliert die Zahl ihre Aussagekraft.
Die Lösung besteht nicht darin, die Gesamtanlageneffektivität (OEE) abzuschaffen. Ziel ist es, von statischen Monatsend-Dashboards zu Echtzeit -Operational- IntelIntelligence. Brancheninitiativen des CESMII (Clean Energy Smart Manufacturing Innovation Institute) betonen die kontinuierliche Bewertung von Produktionsprozessen auf Basis aktueller Kontextdaten.
Operational Intelintegriert die traditionelle Gesamtanlageneffektivität (OEE) direkt in die realen Abläufe der Fertigung. Laut der Studie „Smart Manufacturing and Operations Survey“ von Deloitte erzielten Hersteller, die Smart-Manufacturing-Initiativen implementierten, eine Produktionssteigerung von 10 bis 20 Prozent. Diese Erfolge erzielten sie nicht durch die bloße Auswertung von Kennzahlen, sondern indem sie operative Verluste bereits während des laufenden Betriebs erkannten.
Um zu verstehen, wo Ihre Fertigungshalle steht, wollen wir untersuchen, wie sich die traditionelle OEE-Erfassung im Vergleich zu moderner Operational Intel(OIE) verhält, die durch eine Manufacturing Operations Management (MOM)-Plattform unterstützt wird:
| Fähigkeit | Statisches OEE-Dashboard | MOM-gesteuerte operative Intel |
| Datenkontext | Isolierter Prozentwert | Verknüpft mit Arbeitsauftrag, Schicht, Bediener, Materialcharge und Maschinen-ID |
| Timing | Nachträgliche historische Berichterstattung | Live-Benachrichtigungen während der Schicht und dynamische Auslöser |
| Governance | Uneinheitliche Rezepturen in den verschiedenen Werken | Standardisierte globale Prozessvorlagen und Metrikdefinitionen |
| Planungshorizont | Rückblickende Leistungsautopsie | Vorausschauende, prädiktive Szenario-Tests und Terminplanung |
| Umsetzbarkeit | Wird in wöchentlichen Managementbesprechungen besprochen | Das Problem wurde von den Mitarbeitern direkt im Laden behoben |
Arbeitet Ihr Werk mit statischen Kennzahlen oder mit aktiver intel? Unterziehen Sie Ihr Unternehmen diesen fünf praktischen Tests:
Der Übergang von der einfachen Messung zur operativen intelerfordert eine digitale Infrastruktur auf Unternehmensebene. Dassault Systèmes bietet diese Funktionalität mit der 3DEXPERIENCE Plattform, die die Fertigungsabwicklung mit der fortschrittlichen Produktionsplanung verknüpft.
Die Implementierung DELMIA Apriso für die MOM-Ausführung verknüpft jeden OEE-Datenpunkt direkt mit dem jeweiligen Ausführungskontext. Da Apriso Arbeitsaufträge nativ verwaltet, wird jede Leistungsabweichung dem zugehörigen Asset, Bediener und der Rohmaterialcharge zugeordnet. Globale Prozessvorlagen gewährleisten, dass jede Anlage dieselbe Berechnungslogik verwendet.
Die Kombination von Ausführung und DELMIA Ortems für die Planung begrenzter Kapazitäten wandelt historische Analysen in zukunftsorientierte intelum. Ortems berücksichtigt reale Einschränkungen – wie Werkzeugverfügbarkeit, Rüstzeiten und Schichtarbeit – und ermöglicht es Teams, Produktionspläne dynamisch in Echtzeit zu testen.
Nehmen wir den europäischen Kosmetikhersteller Eurowipes, einen Produzenten von Hautpflegetüchern und Wattepads mit komplexen Produktlinien. Um Engpässe in der Produktionsplanung zu beheben und die Reaktionsfähigkeit zu steigern, implementierte Eurowipes DELMIA Ortems in seinem gesamten Planungsprozess.
Durch die Verknüpfung der aktuellen Produktionsauslastung mit Echtzeit-Kapazität und Materialverfügbarkeit erkennen Planer Engpässe sofort und passen die Kapazitätsplanung entsprechend an. Das Ergebnis? Eurowipes steigerte seine Lieferpünktlichkeitsquote von 88 % auf 92 % bei gleichzeitig niedrigem Lagerbestand.
Sie müssen die Gesamtanlageneffektivität (OEE) nicht ersetzen – Sie müssen ihr einen Kontext geben. Indem Sie Kennzahlen aus der Fertigung mit einer einheitlichen MOM-Umgebung wie DELMIAverknüpfen, wandeln Sie passive Kennzahlen in umsetzbare operative Erkenntnisse um.
Wie schneidet Ihr Betrieb in unserem 5-stufigen Reifegradtest ab? Teilen Sie Ihre Erfahrungen aus der Fertigung in den Kommentaren unten oder kontaktieren Sie unser Engineering-Team, um zu erfahren, wie von Dassault Systèmes DELMIA Ihre Abläufe digitalisieren können!