Imaginez passer une année entière à améliorer le TRS (Taux de Rendement Synthétique) de votre usine de 68 % à 74 %, pour finalement vous rendre compte que vous n'avez expédié aucune pièce supplémentaire conforme. Comment est-ce possible ? Les temps de cycle optimaux ont été discrètement revus à la baisse après un trimestre difficile. Les micro-arrêts de moins de deux minutes ont disparu du système de suivi. Les opérateurs de machines ont découvert quels codes d'arrêt permettaient de préserver leurs statistiques. Le tableau de bord affichait un voyant vert éclatant le lundi matin, mais lahpde votre atelier est restée parfaitement stable.
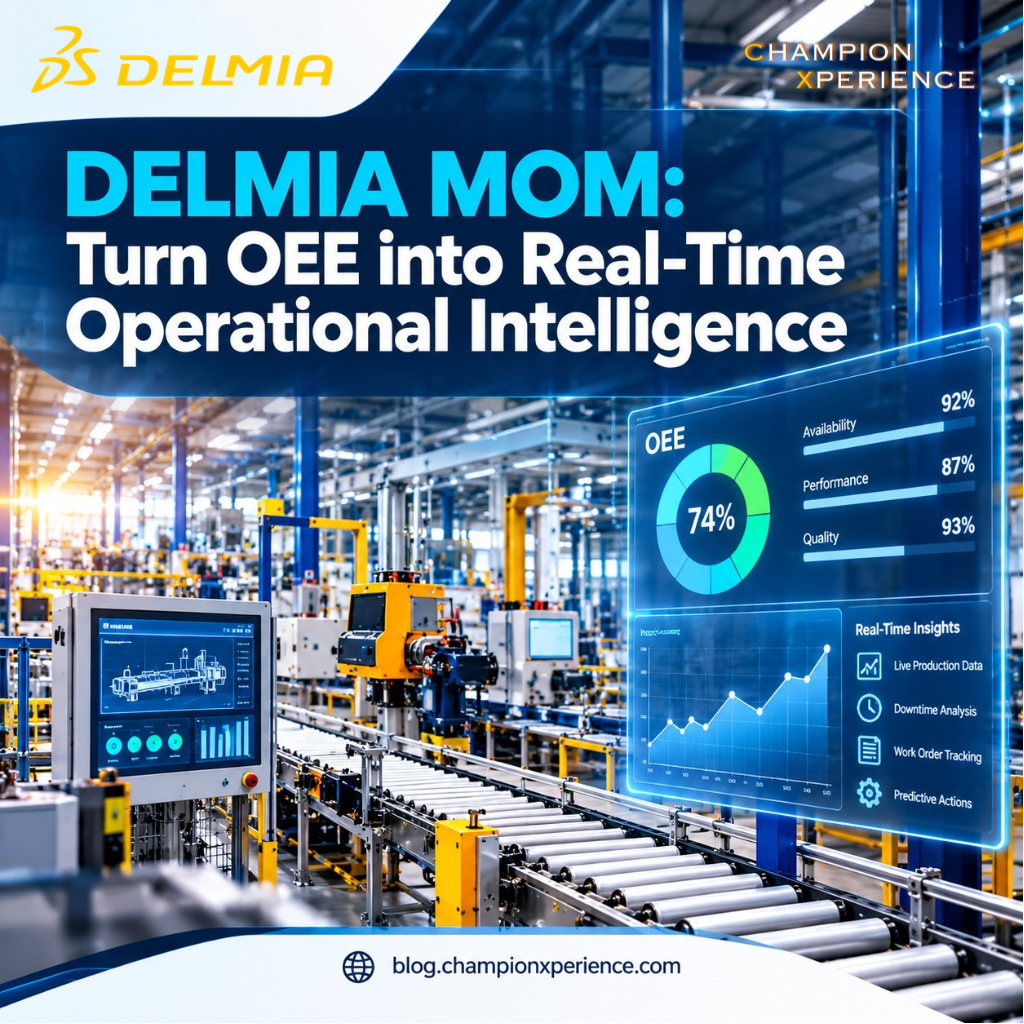
Cela vous semble familier ? Vous n’êtes pas seul. L’OEE est l’un des indicateurs les plus controversés en production. Les analystes du secteur reconnaissent que, bien que l’OEE demeure un indicateur fondamental, il est fréquemment mal utilisé, voire manipulé. Lorsqu’il est traité comme un simple tableau de bord affiché sur un écran de bureau, l’OEE se transforme en un rapport d’autopsie, révélant les problèmes survenus longtemps après la fin du poste.
Le problème fondamental réside dans le calcul lui-même. L'OEE multiplie trois facteurs : la disponibilité, la performanceet la qualité. Cette multiplication a un effet destructeur sur les données. Un score global de 73 % indique un dysfonctionnement, mais ne donne aucune indication sur sa cause. Une chaîne de production ayant perdu un quart de travail entier suite à une panne inattendue et une autre fonctionnant au ralenti à cause de matières premières défectueuses peuvent afficher exactement le même score composite.
L'OEE repose sur des définitions de référence qui évoluent avec le temps. Si l'usine A fixe son temps de cycle idéal en fonction d'une production soutenue de pointe, tandis que l'usine B le fixe après une négociation trimestrielle flexible, comparer leurs scores est inutile. On finit par évaluer la performance de l'entreprise selon des critères totalement différents.
Le fameux objectif de TRS (Taux de Rendement Synthétique) de 85 % trouve son origine dans l'industrie automobile japonaise des années 1980, dans le cadre de la Maintenance Productive Totale (TPM). Pour les lignes de production automobile à haut volume et faible diversité, cet objectif est pertinent. En revanche, si l'on tente d'imposer un objectif de 85 % à un atelier de production à forte diversité ou à une ligne de production pharmaceutique strictement réglementée, ce chiffre perd tout son sens.
La solution n'est pas d'abandonner l'OEE. L'objectif est de passer de tableaux de bord statiques de fin de mois à une intelligence opérationnelle en temps réel initiatives Intel.sectorielles définies par le CESMII (Clean Energy Smart Manufacturing Innovation Institute) mettent l'accent sur l'évaluation continue des processus de production à partir de données contextuelles en temps réel.
Intelopérationnelle intègre directement l'OEE traditionnel aux réalités de l'atelier en temps réel. Selon l'étude de Deloitte sur la fabrication intelligente et les opérations, les fabricants ayant mis en œuvre des initiatives de fabrication intelligente en direct ont constaté une augmentation de leur production de 10 à 20 %. Ces gains n'ont pas été obtenus en se contentant d'analyser des tableaux de bord, mais en identifiant les pertes opérationnelles pendant le déroulement de la production.
Pour comprendre où se situe votre atelier, examinons comment le suivi OEE traditionnel se compare à Intelopérationnelle moderne pilotée par une plateforme de gestion des opérations de fabrication (MOM) :
| Capacité | Tableau de bord OEE statique | Intelopérationnel axé sur le MOM |
| Contexte des données | score de pourcentage isolé | Lié à l'ordre de travail, au poste, à l'opérateur, au lot de matériel et à l'identifiant de la machine |
| Timing | Reportages historiques a posteriori | Alertes en temps réel pendant le quart de travail et déclencheurs dynamiques |
| Gouvernance | Des formules incohérentes d'une plante à l'autre | Modèles de processus globaux standardisés et définitions de mesures |
| Horizon de planification | Autopsie rétrospective des performances | Tests et planification de scénarios prédictifs prospectifs |
| Actionnabilité | Sujet abordé lors des réunions hebdomadaires de la direction | Résolu immédiatement sur le lieu de travail par les opérateurs |
Votre usine fonctionne-t-elle avec des indicateurs statiques ou grâce à intelproactive ? Soumettez votre organisation à ces cinq tests pratiques :
Le passage de la mesure de base à intelnécessite une infrastructure numérique de niveau entreprise. Dassault Systèmes offre cette capacité grâce à la 3DEXPERIENCE plateforme, qui relie l'exécution en atelier à la planification avancée.
L'implémentation DELMIA Apriso pour l'exécution MOM associe directement chaque donnée OEE aux contextes d'exécution. Apriso gérant nativement les ordres de fabrication, chaque écart de performance est rattaché à son équipement, son opérateur et son lot de matière première. Des modèles de processus globaux garantissent l'utilisation d'une logique de calcul identique dans chaque installation.
L'association de l'exécution avec DELMIA Ortems pour la planification à capacité finie transforme l'analyse historique en intelprospectives. Ortems prend en compte les contraintes réelles — telles que la disponibilité des outils, les temps de changement de série et les roulements de personnel — permettant aux équipes de tester la robustesse des plannings de production en temps réel.
Prenons l'exemple du fabricant européen de cosmétiques Eurowipes, producteur de lingettes de soin et de disques de coton, qui exploite des lignes de production complexes et diversifiées. Afin de surmonter les problèmes de planification et d'améliorer sa réactivité, Eurowipes a déployé DELMIA Ortems sur l'ensemble de son processus de planification.
En reliant les données de production en temps réel aux capacités et à la disponibilité des matériaux, les planificateurs repèrent instantanément les pénuries et recalculent les plannings de production. Résultat opérationnel ? Eurowipes a amélioré son taux de livraison à temps de 88 % à 92 % tout en maintenant des niveaux de stock optimaux.
Il n'est pas nécessaire de remplacer l'OEE, mais de lui donner du contexte. En connectant les indicateurs de production à un environnement MOM unifié comme DELMIA, vous transformez des tableaux de bord passifs en informations opérationnelles exploitables.
Quel est le score de votre site de production selon notre test de maturité en 5 étapes ? Partagez votre expérience en atelier dans les commentaires ci-dessous ou contactez notre équipe d’ingénieurs pour découvrir comment de Dassault Systèmes DELMIA peuvent digitaliser vos opérations !