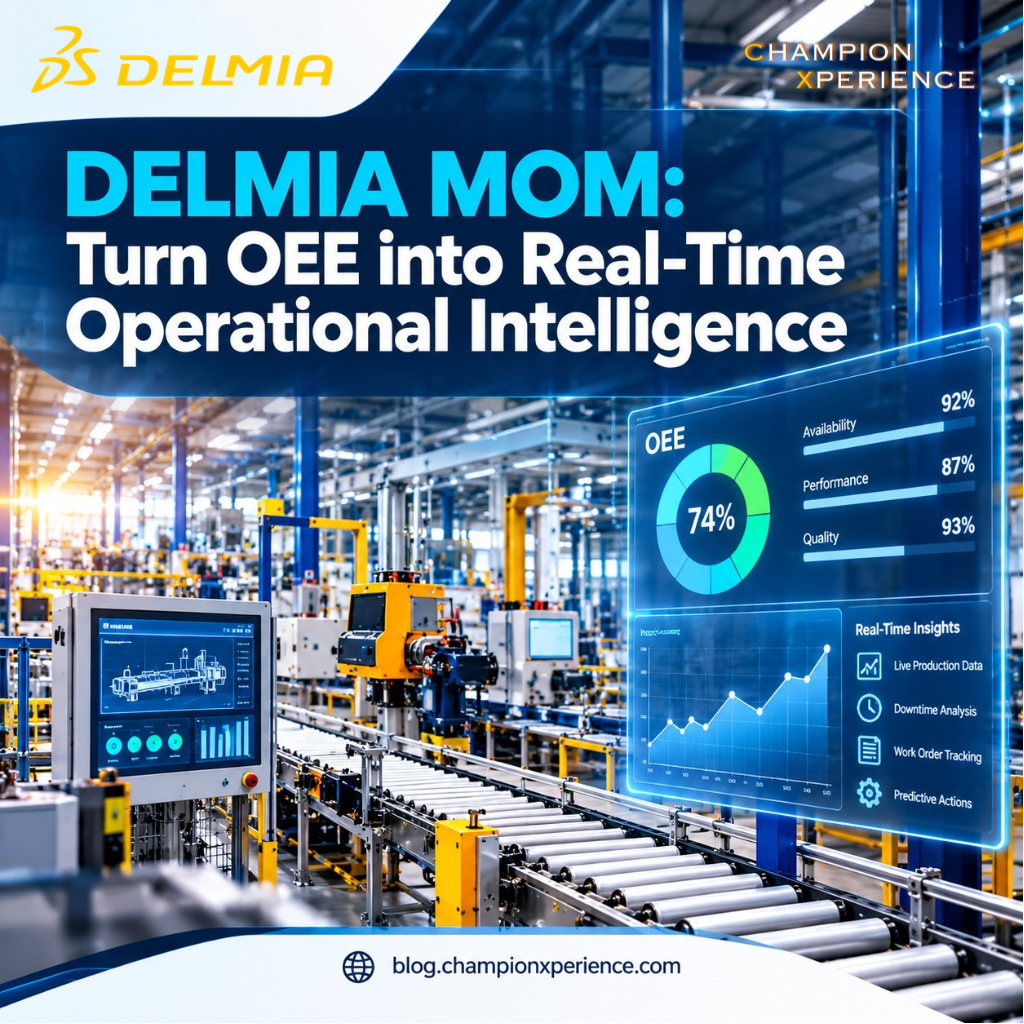
Immaginate di passare un intero anno a migliorare il punteggio di efficienza complessiva delle apparecchiature (OEE) del vostro impianto, portandolo dal 68% al 74%, solo per poi rendervi conto di non aver spedito un singolo pezzo funzionante in più. Com'è possibile? I tempi di ciclo ideali sono stati silenziosamente ridotti dopo un trimestre difficile. Le micro-fermate inferiori a due minuti sono scomparse dal monitoraggio. Gli operatori delle macchine hanno capito quali codici di fermo macchina mantenevano i loro dati in ordine. Il pannello di controllo del lunedì mattina si è illuminato di verde, ma lahpin officina è rimasta completamente piatta.
Vi suona familiare? Non siete i soli. L'OEE è una delle metriche più dibattute in ambito produttivo. Gli analisti del settore riconoscono che, sebbene l'OEE rimanga un parametro di riferimento fondamentale, viene spesso utilizzato in modo improprio, abusato e manipolato. Quando viene considerato come un semplice indicatore visualizzato sullo schermo di un ufficio, l'OEE diventa un referto autoptico, che rivela gli errori commessi molto tempo dopo la fine del turno.
Il problema principale risiede nella matematica stessa. L'OEE moltiplica tre fattori: Disponibilità, Prestazionie Qualità. La moltiplicazione agisce come un trituratore di dati. Un punteggio complessivo del 73% indica che qualcosa non funziona, ma non fornisce alcuna indicazione sul perché. Una linea di produzione che ha perso un intero turno a causa di un guasto imprevisto e una linea che funziona lentamente a causa di materie prime difettose possono produrre esattamente lo stesso punteggio composito.
L'OEE si basa su definizioni di riferimento che cambiano nel tempo. Se l'impianto A definisce il suo tempo di ciclo ideale in base a un picco di funzionamento sostenuto, mentre l'impianto B lo definisce dopo una negoziazione trimestrale flessibile sull'obiettivo, confrontare i loro punteggi è inutile. Si finisce per valutare le prestazioni aziendali con parametri completamente diversi.
Il famoso parametro di riferimento dell'85% per l'OEE (Overall Equipment Effectiveness) ha avuto origine negli anni '80 nel settore automobilistico giapponese, nell'ambito della Manutenzione Produttiva Totale (TPM). Per le linee di produzione automobilistiche ad alto volume e bassa varietà, questo obiettivo ha senso. Ma se si cerca di imporre un parametro di riferimento dell'85% a una linea di produzione ad alta varietà o a una linea farmaceutica rigorosamente regolamentata, il numero perde di significato.
La soluzione non è eliminare l'OEE. L'obiettivo è passare da dashboard statiche di fine mese a un'intelligence operativa in tempo reale Le Inteliniziativedi settore definite dal CESMII (Clean Energy Smart Manufacturing Innovation Institute) enfatizzano la valutazione continua dei processi produttivi basata su dati contestuali in tempo reale.
La tecnologia Operational Intelintegra i tradizionali indicatori OEE (Overall Equipment Effectiveness) direttamente con la realtà operativa in tempo reale. Secondo l'indagine Smart Manufacturing and Operations di Deloitte, le aziende manifatturiere che hanno implementato iniziative di produzione intelligente in tempo reale hanno ottenuto un aumento della produzione compreso tra il 10% e il 20%. Questi risultati non sono stati raggiunti limitandosi ad analizzare i dati, bensì individuando le perdite operative durante il turno di lavoro.
Per capire a che punto si trova il vostro reparto produttivo, esaminiamo come il monitoraggio OEE tradizionale si confronta con le moderne tecnologie di Operational Intelbasate su una piattaforma di Manufacturing Operations Management (MOM):
| Capacità | Dashboard OEE statica | Licenza Inteloperativa guidata da MOM |
| Contesto dei dati | punteggio percentuale isolato | Collegato a ordine di lavoro, turno, operatore, lotto di materiale e ID macchina |
| Tempistica | Resoconto storico a posteriori | Avvisi in tempo reale durante il turno e trigger dinamici |
| Governance | Formule incoerenti tra i vari stabilimenti | Modelli di processo globali standardizzati e definizioni di metriche |
| Orizzonte di pianificazione | Autopsia delle prestazioni orientata al passato | Test e pianificazione di scenari predittivi orientati al futuro |
| Azionabilità | Argomento discusso nelle riunioni di gestione settimanali | Risolto immediatamente in officina dagli operatori |
Il vostro impianto si basa su parametri statici o su intelattive? Mettete alla prova la vostra organizzazione con questi cinque test pratici:
Il passaggio dalla semplice misurazione intelrichiede una base digitale di livello aziendale. Dassault Systèmes offre questa capacità attraverso la 3DEXPERIENCE piattaforma, che collega l'esecuzione in officina con la pianificazione avanzata.
L'implementazione DELMIA Apriso per l'esecuzione MOM collega ogni dato OEE direttamente ai contesti di esecuzione. Poiché Apriso gestisce gli ordini di lavoro in modo nativo, ogni deviazione di prestazione è associata alla relativa risorsa, all'operatore e al lotto di materia prima. I modelli di processo globali garantiscono che ogni impianto utilizzi esattamente la stessa logica di calcolo.
L'integrazione dell'esecuzione con DELMIA Ortems per la pianificazione della capacità finita trasforma l'analisi storica in intelprospettiche. Ortems tiene conto dei vincoli del mondo reale, come la disponibilità degli utensili, i tempi di cambio formato e i turni di lavoro, consentendo ai team di testare in tempo reale la dinamica dei programmi di produzione.
Consideriamo il caso di Eurowipes , azienda europea produttrice di cosmetici, in particolare salviette per la cura della pelle e dischetti di cotone, con linee di prodotto complesse e multiprodotto. Per superare i colli di bottiglia nella pianificazione e migliorare la reattività, Eurowipes ha implementato DELMIA Ortems nel suo flusso di lavoro di pianificazione.
Collegando i carichi di produzione in tempo reale con la capacità produttiva e la disponibilità dei materiali, i pianificatori individuano immediatamente le carenze e ricalcolano i programmi di produzione a capacità limitata. Il risultato operativo? Eurowipes ha aumentato il suo indicatore di consegne puntuali dall'88 % al 92% , mantenendo al contempo livelli di inventario ridotti.
Non è necessario sostituire l'OEE, ma contestualizzarlo. Collegando le metriche di produzione a un ambiente MOM unificato come DELMIA, si trasformano i sistemi di valutazione passivi in informazioni operative fruibili.
Qual è il punteggio del vostro stabilimento nel nostro test di maturità in 5 fasi? Condividete la vostra esperienza in officina nei commenti qui sotto oppure contattate il nostro team di ingegneri per scoprire come di Dassault Systèmes DELMIA possono digitalizzare le vostre operazioni!